IVISION-Katalog herunterladen

 01
Die Kennzahl für die Rate festlegen
Einen Kontrollpunkt sowie eine eindeutig definierte Einheit und einen klaren Zeitraum festlegen.
Der zeitliche Abstand zwischen sichtbaren Einheiten kann Hinweise auf den Produktionstakt geben. Validieren Sie Zählpunkt und Zeitstempel, bevor Sie Produktionsläufe vergleichen. Für eine physische Messung der Förderbandgeschwindigkeit ist eine eigene kalibrierte Methode erforderlich.
Prüfen Sie vor der Einführung, ob die Erkennung unterstützt wird, ob die Kameras geeignet sind und ob der vorgesehene Ereignisablauf passt.
Produktionstakt validieren
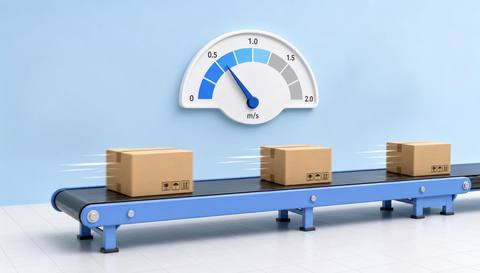
 Ohne IVISIONStandard-CCTV-Stream
 Mit IVISIONIllustrative Ereigniseinblendung
Der Ablauf
Beobachteten Takt von physischer Geschwindigkeit unterscheiden Teams dabei unterstützen, das sichtbare Produktionstempo an einem festgelegten Kontrollpunkt zu vergleichen.
01Einen Kontrollpunkt sowie eine eindeutig definierte Einheit und einen klaren Zeitraum festlegen.
 02
Die Methode anhand tatsächlicher Produktabstände und Betriebsgeschwindigkeiten prüfen.
 03
Produktwechsel, Pausen und Nacharbeit berücksichtigen.
 04
Beobachtete Veränderungen anhand von Produktionsdaten untersuchen.
Möglichkeiten entdecken
| Dimension |  Analyse der Produktionsgeschwindigkeit |  Zählung an Produktionslinien |
|---|---|---|
| Beobachtung |  Zeitlich erfasste Durchläufe von Einheiten oder unterstützte sichtbare Bewegungen an einem Prüfpunkt. | Unterstützte Einheiten, die eine festgelegte Linie im Bild überqueren. |
| Ereigniskriterien | Validierte Beobachtungen ermöglichen die Ermittlung einer Rate über ein festgelegtes Zeitintervall. | Die Spur eines validierten Objekts überquert die Linie in der vereinbarten Richtung. |
| Überwachung einrichten | Festlegen, ob die Kennzahl Einheiten pro Zeitraum oder die physische Bewegungsgeschwindigkeit angibt. | Legen Sie den Einheitentyp und die Richtung fest sowie den Umgang mit Richtungswechseln oder Nacharbeit. |
| Was sich damit nicht feststellen lässt | Nicht kalibrierte Videoaufnahmen lassen weder genaue Entfernungen noch die Förderbandgeschwindigkeit oder die maximale Maschinenkapazität bestimmen. | Eine Zählung von Überquerungen entspricht nicht automatisch der Zahl einwandfreier oder einzelner Fertigprodukte. |
| Praktischer Nutzen | Teams dabei unterstützen, die sichtbare Ausgaberate an einem festgelegten Prüfpunkt zu vergleichen. | Eine an einem Prüfpunkt ermittelte Stückzahl zum Abgleich mit Produktionsaufzeichnungen bereitstellen. |
Illustrative Demo
Beispielaufnahmen und simulierte Ereignisse veranschaulichen den Prüfablauf. Sie messen nicht die Leistung des Detektors.
 Standortübersicht
Keine passenden Ereignisse.
 Produktionsüberwachung
Die validierten Durchläufe erfassen, anhand derer der Takt bestimmt wird.
Mehr erfahren
 Produktionsüberwachung
Sichtbare Zyklusintervalle an einem Prozessschritt vergleichen.
Mehr erfahren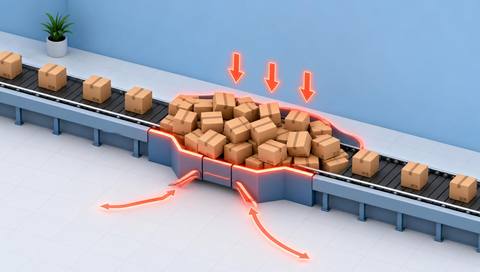 Produktionsüberwachung
Materialansammlungen zusammen mit Veränderungen des beobachteten Tempos untersuchen.
Mehr erfahrenENTDECKEN SIE DIE MÖGLICHKEITEN
01 / 04 · PRODUKTIONSGESCHWINDIGKEITSANALYSE
Teams vergleichen das Produktionstempo zwischen verschiedenen Läufen.
Beispielereignis: Validierte Überquerungen ergeben einen beobachteten Produktionstakt.
Reaktion des Bedienpersonals: Unterschiede bei Format und Pausen prüfen.
Praktischer Nutzen: Einen fairen Vergleich am Kontrollpunkt unterstützen.
Diese Funktion besprechen02 / 04 · PRODUKTIONSGESCHWINDIGKEITSANALYSE
Unregelmäßige Abstände zwischen Ausgaben wirken sich auf nachgelagerte Arbeitsschritte aus.
Beispielereignis: Die Zeitabstände zwischen sichtbaren Einheiten variieren.
Reaktion des Bedienpersonals: Übergabe- und Pufferbedingungen prüfen.
Praktischer Nutzen: Eine Frage zum Produktionstakt gezielt klären.
Diese Funktion besprechen03 / 04 · PRODUKTIONSGESCHWINDIGKEITSANALYSE
Eine Aussage zur Geschwindigkeit erfordert eine klar definierte Messgrundlage.
Beispielereignis: Die Zeitabstände zwischen Überquerungen werden an einem Punkt gemessen.
Reaktion des Bedienpersonals: Einheiten pro Zeitraum angeben, sofern keine physische Kalibrierung vorliegt.
Praktischer Nutzen: Die Genauigkeit der angegebenen Kennzahl sicherstellen.
Diese Funktion besprechen04 / 04 · PRODUKTIONSGESCHWINDIGKEITSANALYSE
Eine Perspektive wählen, in der Einheiten auch bei der höchsten relevanten Rate voneinander getrennt erkennbar sind.
Sichtbarkeit: Bildrate, Bewegungsunschärfe und Überlappungen begrenzen die Genauigkeit der Zeitmessung.
Konfiguration: Zählgenauigkeit, Uhren und gegebenenfalls physische Kalibrierung validieren.
Datenschutz: Die Messung auf den Prozessausstoß beschränken.
Menschliche Prüfung: Betriebsbedingungen prüfen, bevor eine Änderung der Rate interpretiert wird.
Diese Funktion besprechenHäufig gestellte Fragen
Schätzt den beobachteten Produktionstakt anhand validierter Einheitenbewegungen oder Durchlaufintervalle.
Nur mit einer separat validierten physischen Kalibrierung und Zeitmessmethode.
Nein. Die Kennzahl beschreibt den beobachteten Ausstoß am Kontrollpunkt.
Für die Bestimmung der Kapazität sind technische und betriebliche Nachweise erforderlich, die über eine einzelne beobachtete Rate hinausgehen.
Wiederholte Überquerungen können die Rate künstlich erhöhen, wenn der Prozess sie nicht berücksichtigt.
Finden Sie die passende Lösung
Teams dabei unterstützen, das sichtbare Produktionstempo an einem festgelegten Kontrollpunkt zu vergleichen. Für Produktionsingenieure und Planungsteams.
Zu besprechender Ablauf
Produktionsgeschwindigkeitsanalyse + Das Tempo anhand einer festgelegten Beobachtungsmethode beschreiben.
Besprechen Sie eine Kameraansicht, eine Überwachungsfrage und den Prüfprozess, den Ihr Team benötigt.