下载 IVISION 产品目录

 01
准备视图
记录工位及预期可见状态。
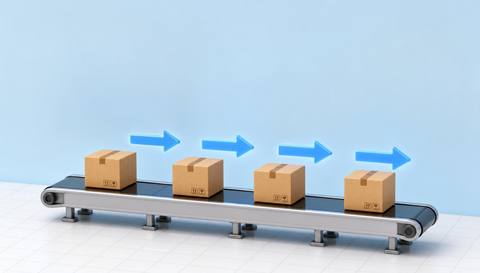
产品流动、堆积和设备运动在不同产线上含义各异。请选择可观察的条件,并在正常变更、停机和清洁期间进行验证,再使用候选项辅助调查。
目录工作流程。请确认拟部署方案的检测器可用性、允许用途和事件交付方式。网站示例仅供说明。
评估生产标准
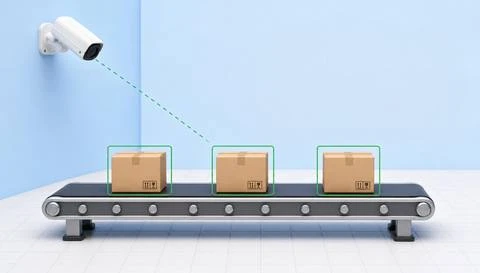
 不使用 IVISION标准监控视频流
 使用 IVISION示意事件叠加层
流程
有效识别异常需要以具体工艺为基准 将相关的视觉异常情况告知产线团队。
01记录工位及预期可见状态。
 02
在正常工艺变化范围内验证受支持的标准。
 03
结合产线状态和可用的生产背景信息,审查候选项。
 04
要求相关工程师先进行调查,再决定是否更改设备。
探索可选方案
| 维度 |  生产异常状况检测 |  生产线监控 |
|---|---|---|
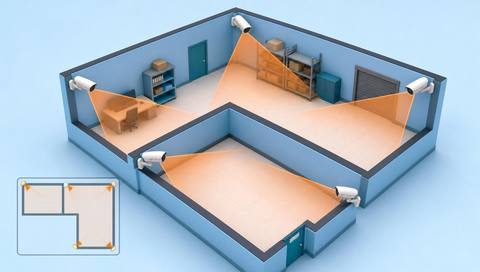
| 观察 |  指定的可见流动、位置或运动状态偏离了约定基准。 | 受监测产线工序中的可见移动、物品和活动。 |
| 事件标准 | 受支持的模型符合特定工艺的异常标准。 | 受支持的状态或事件符合约定的审查标准。 |
| 监控设置 | 确认产品变型、运行状态和计划停机安排。 | 定义工序阶段、可观察条件和正常运行变化。 |
| 无法据此确定的事项 | 无法根据宽泛的异常标签诊断机器故障或产品内部质量问题。 | 仅凭视频无法确认机器内部状态、根本原因或产量。 |
| 实际效果 | 帮助生产团队检查特定的工艺异常。 | 为主管调查产线状况提供摄像头画面信息。 |
演示示意
示例视频和模拟事件用于说明审核流程,并不用于衡量检测器性能。
 站点概览
没有匹配的事件。
探索更多可能
01 / 04 · 生产异常状况检测
计划停机看起来像故障。
示例事件:产品堆积超出视觉判定标准。
操作员响应:检查产线状态和计划停机情况。
实际价值:区分计划内状况。
讨论此功能02 / 04 · 生产异常状况检测
新包装看起来不一样。
示例事件:模型标记出与预期视觉状态的偏差。
操作员响应:核实是否为新产品变体。
实际价值:避免换线造成的误报。
讨论此功能03 / 04 · 生产异常状况检测
物料流转变得不规律。
示例事件:出现了预先定义的间隔模式。
操作员响应:检查供料情况和工位环境。
实际价值:帮助聚焦工艺排查。
讨论此功能04 / 04 · 生产异常状况检测
展示相关的物料传送或工位状况。
可见性:眩光、速度和遮挡都会影响观察结果。
配置:确认具体模型和工艺数据集成情况。
隐私:视图应聚焦生产,而非员工评分。
人工审核:在将问题归因于故障前,先检查工艺状态。
讨论此功能常见问题
标记明显偏离预期生产状态的情况。
不能。不同工艺及其可接受状态各不相同。
不能,需要工程调查。
确认新产品规格和获批的运行状态。
本条目并未确立与机器控制系统的集成。
找到适合您的方案
帮助生产团队检查特定工艺异常。适用于生产工程师、产线主管。
待讨论的工作流程
生产异常状况检测 + 采用针对具体工艺的判定标准。